Výroba nepřímého horkovzdušného ohřívače
Zákazník: Vápenka Čertovy schody a.s. – člen skupiny Lhoist
Projekt: Výroba nepřímého horkovzdušného ohřívače
Realizace: 10 týdnů od objednání
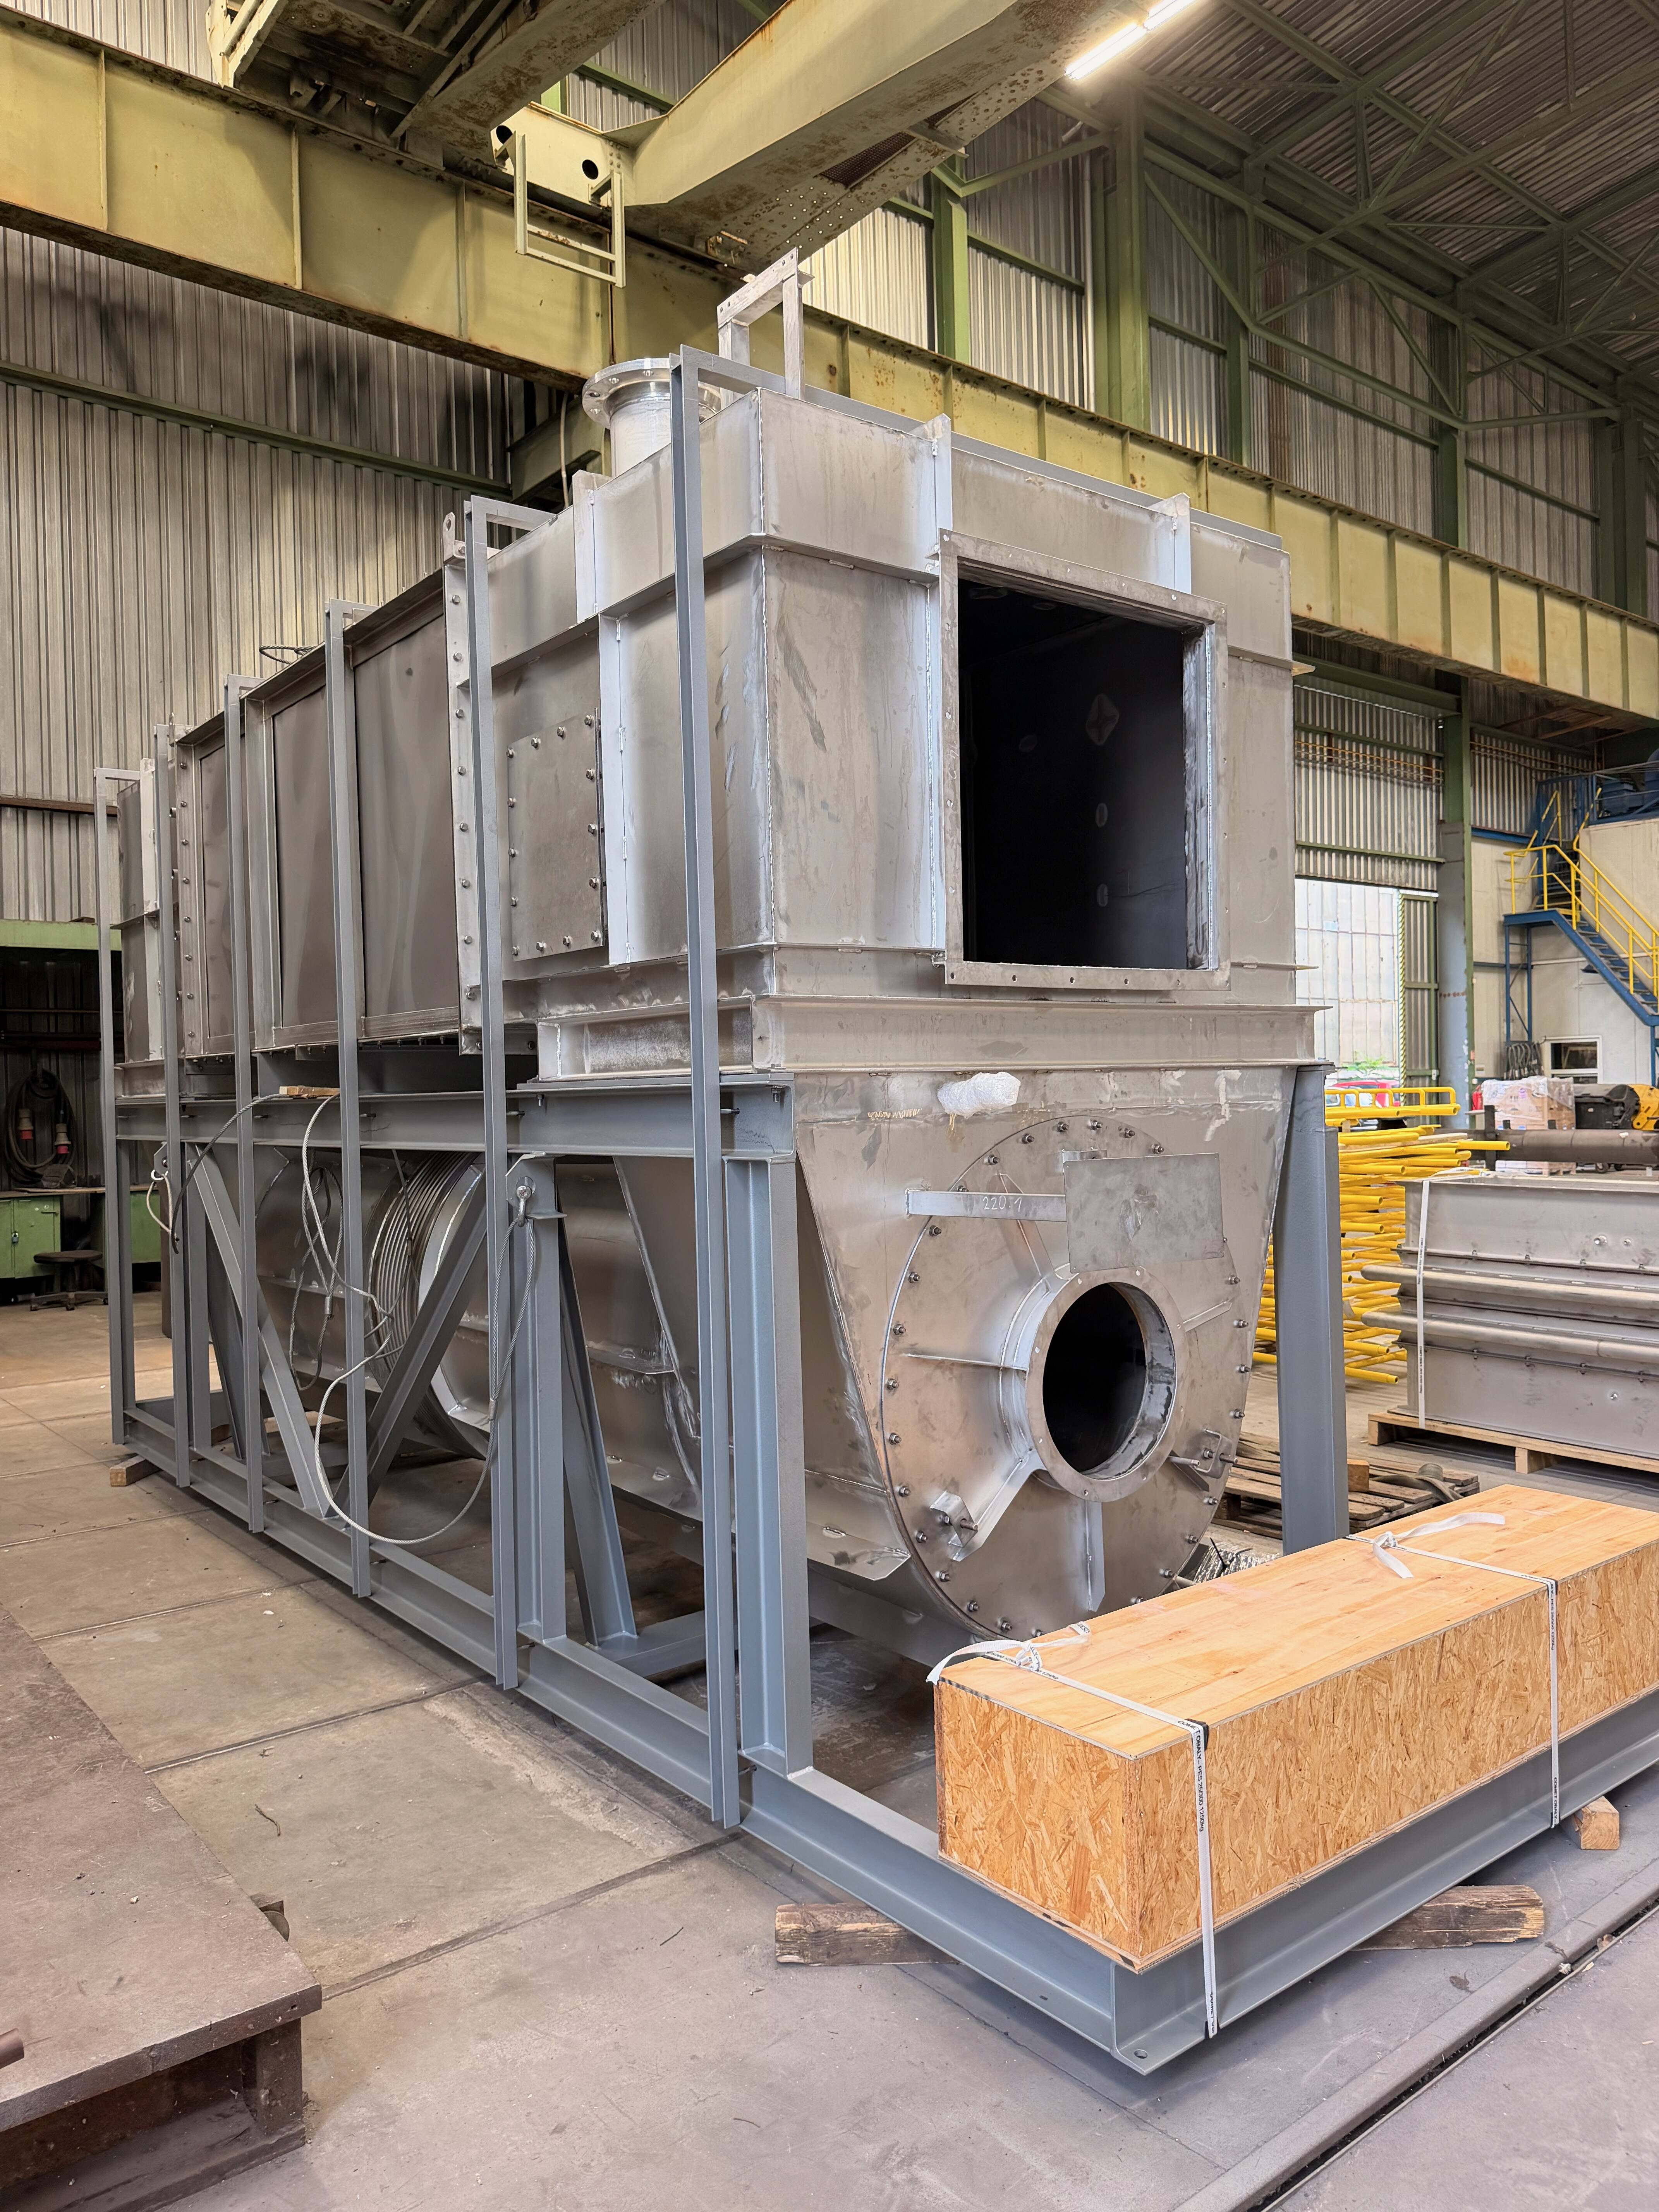
Zákazník poskytl základní projektové podklady. Na PME následně bylo jejich převedení do kompletní výrobní dokumentace, konstrukční dopracování a samotná výroba zařízení.
Největší výzvou však byla kombinace technické náročnosti a času. Dodávka byla přímo navázána na plánovanou odstávku a pevně stanovený termín spuštění nové technologické linky. Na celý proces jsme měli pouhých 10 týdnů od objednání – navíc v období letních dovolených.
Od konstrukce po hotové zařízení
Konstrukční oddělení PME nejprve zpracovalo kompletní výrobní dokumentaci a provedlo potřebné konstrukční úpravy tak, aby bylo možné zařízení vyrobit v našich provozech a následně bez problémů integrovat subdodávky zákazníka.
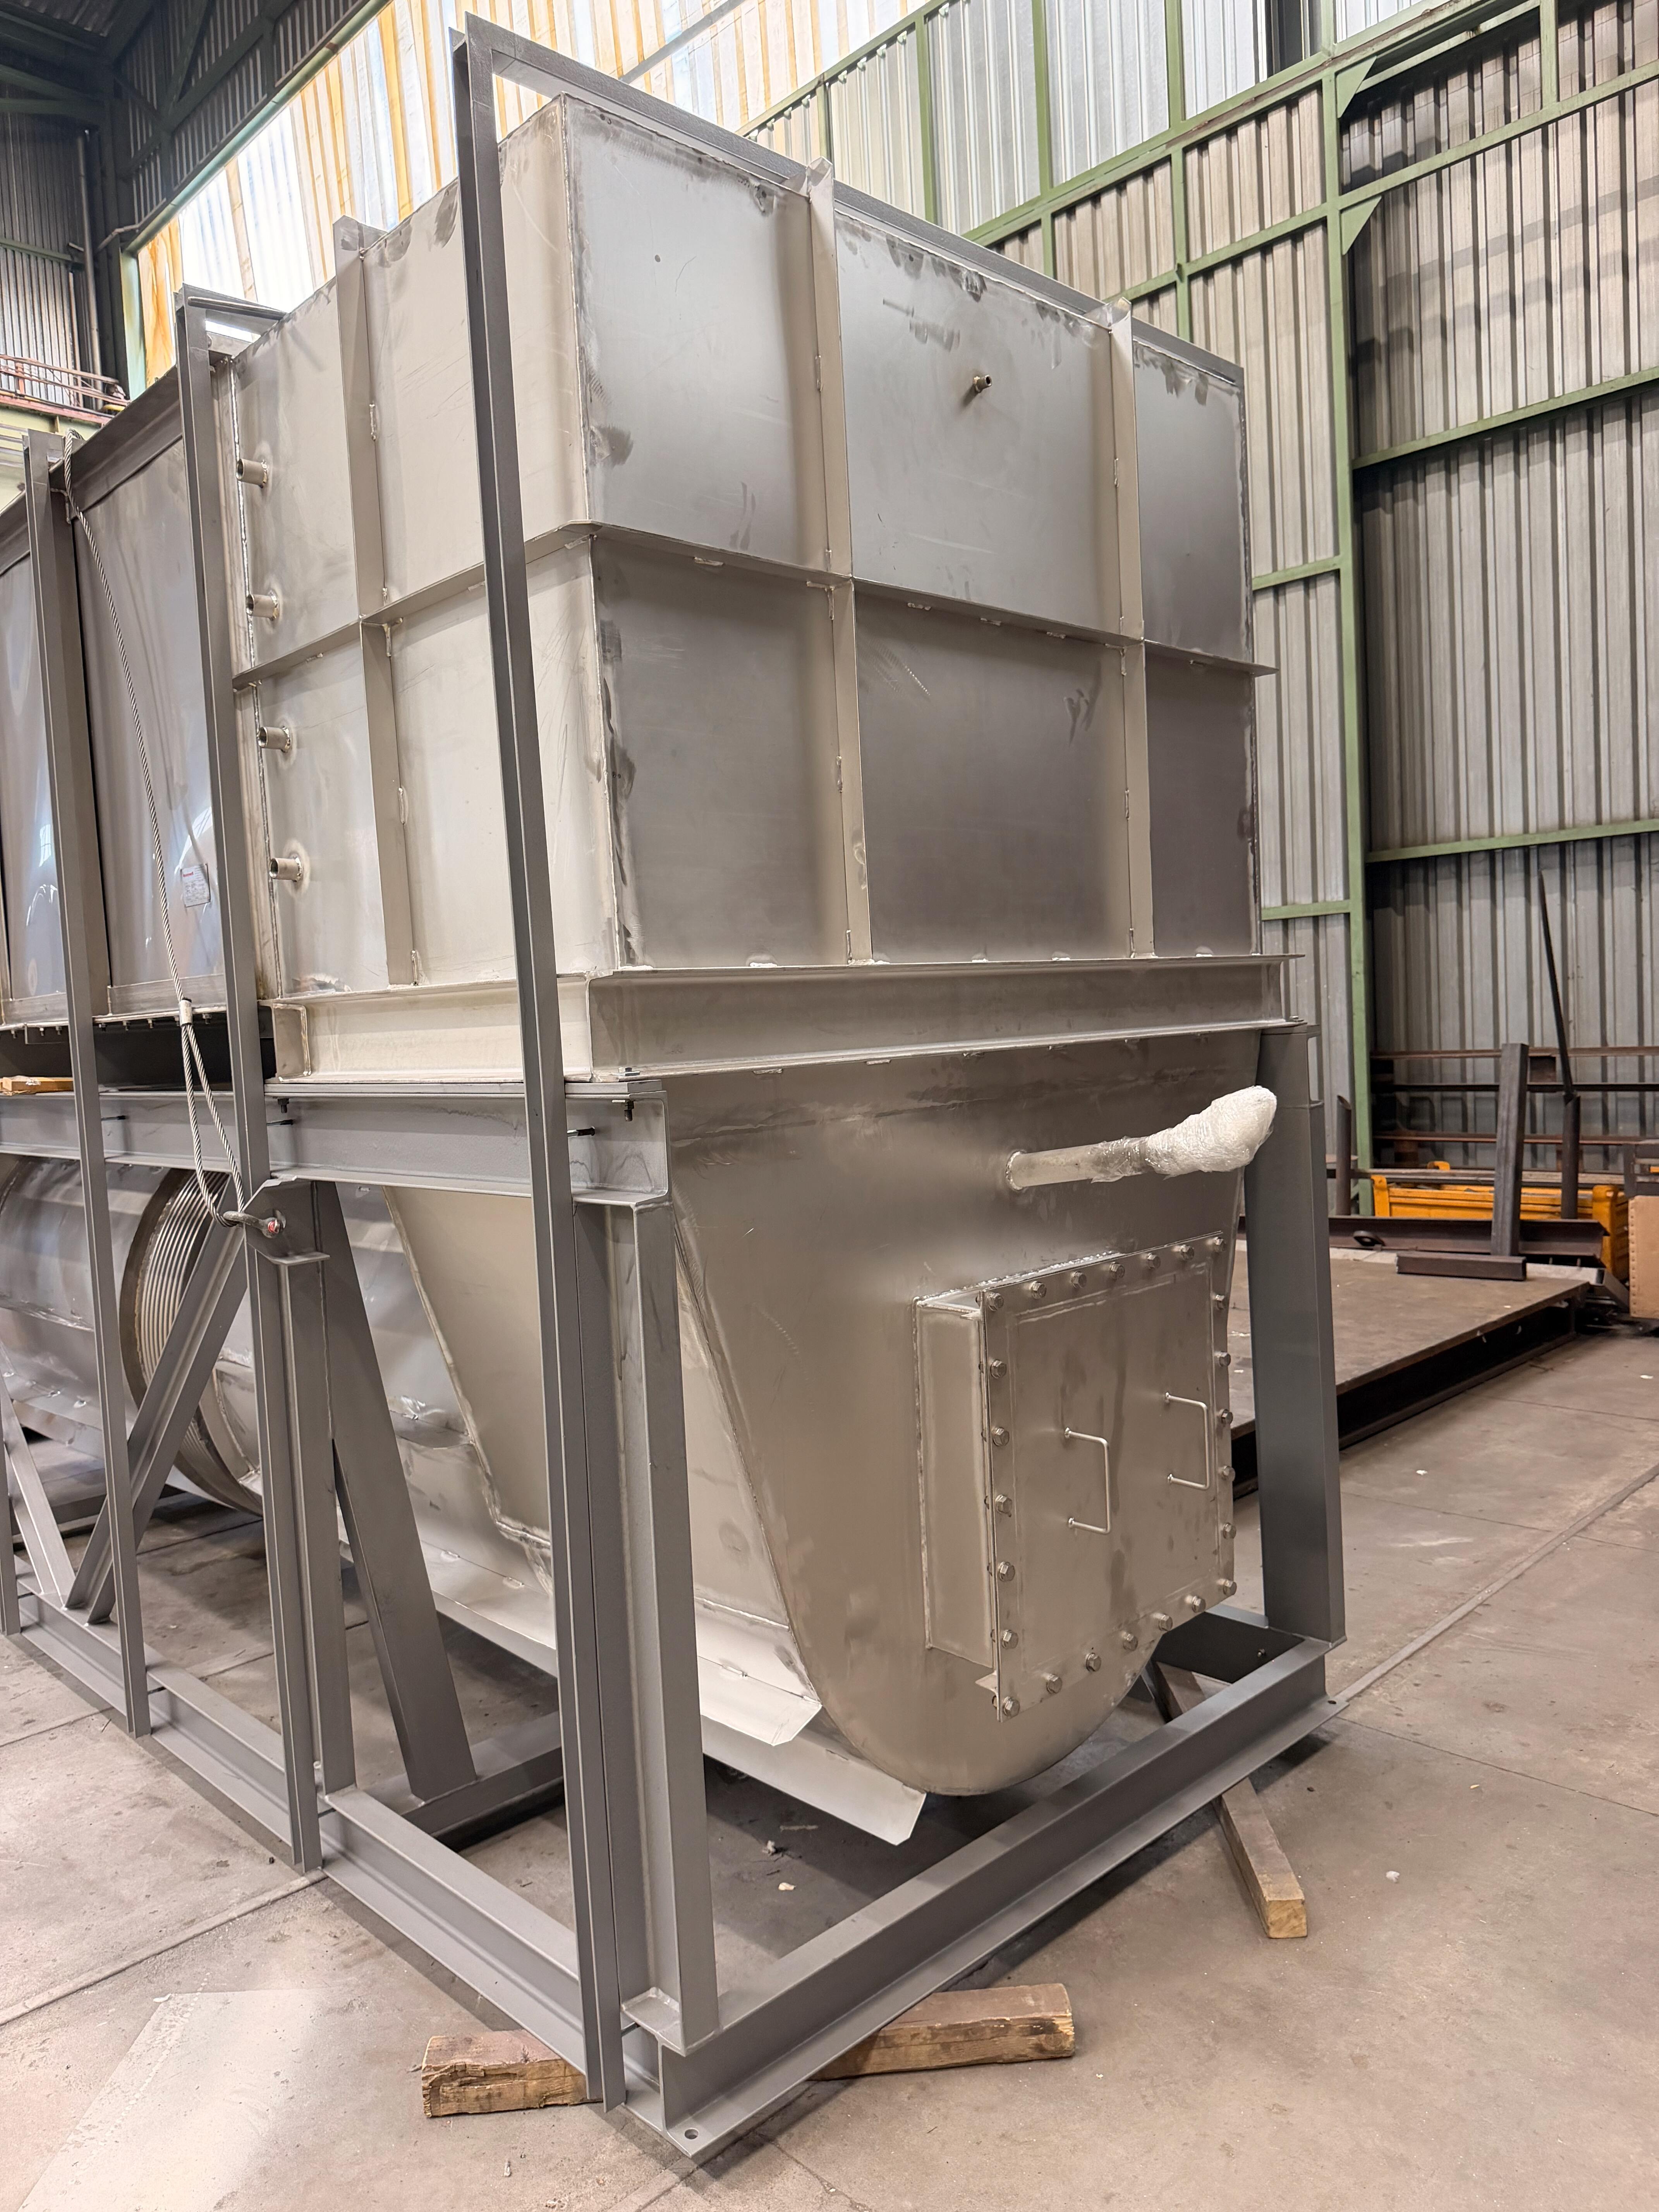
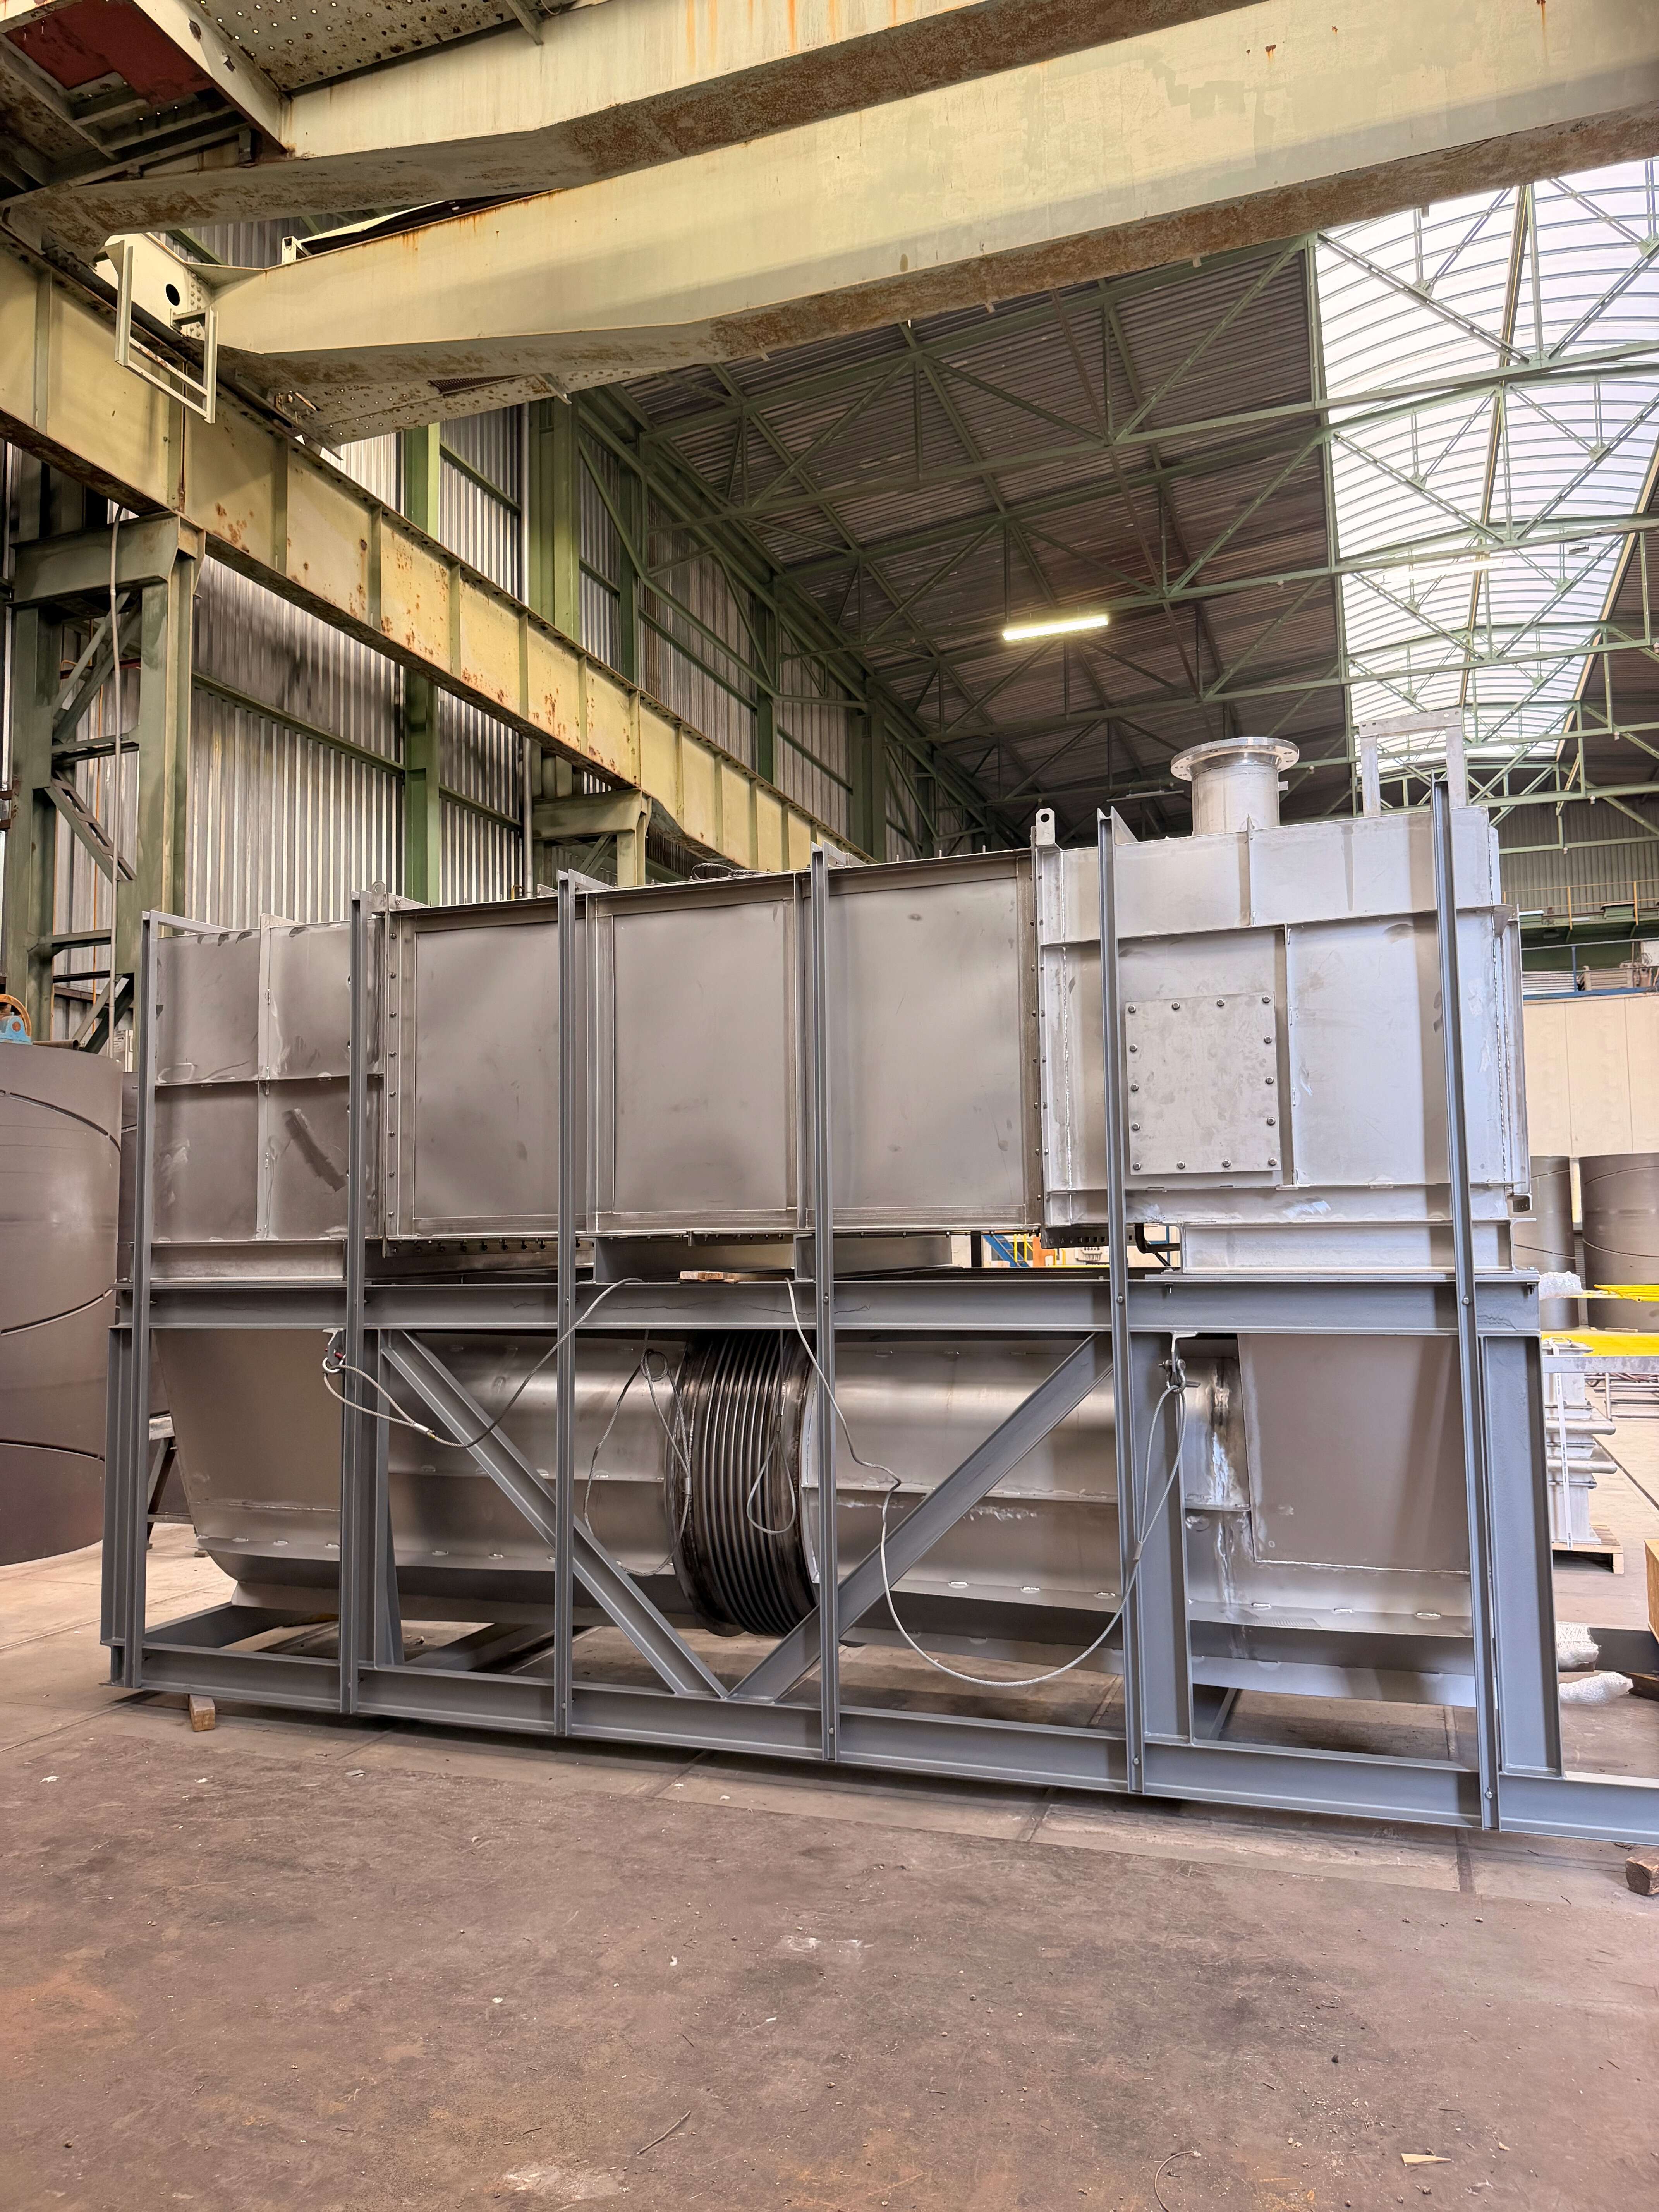
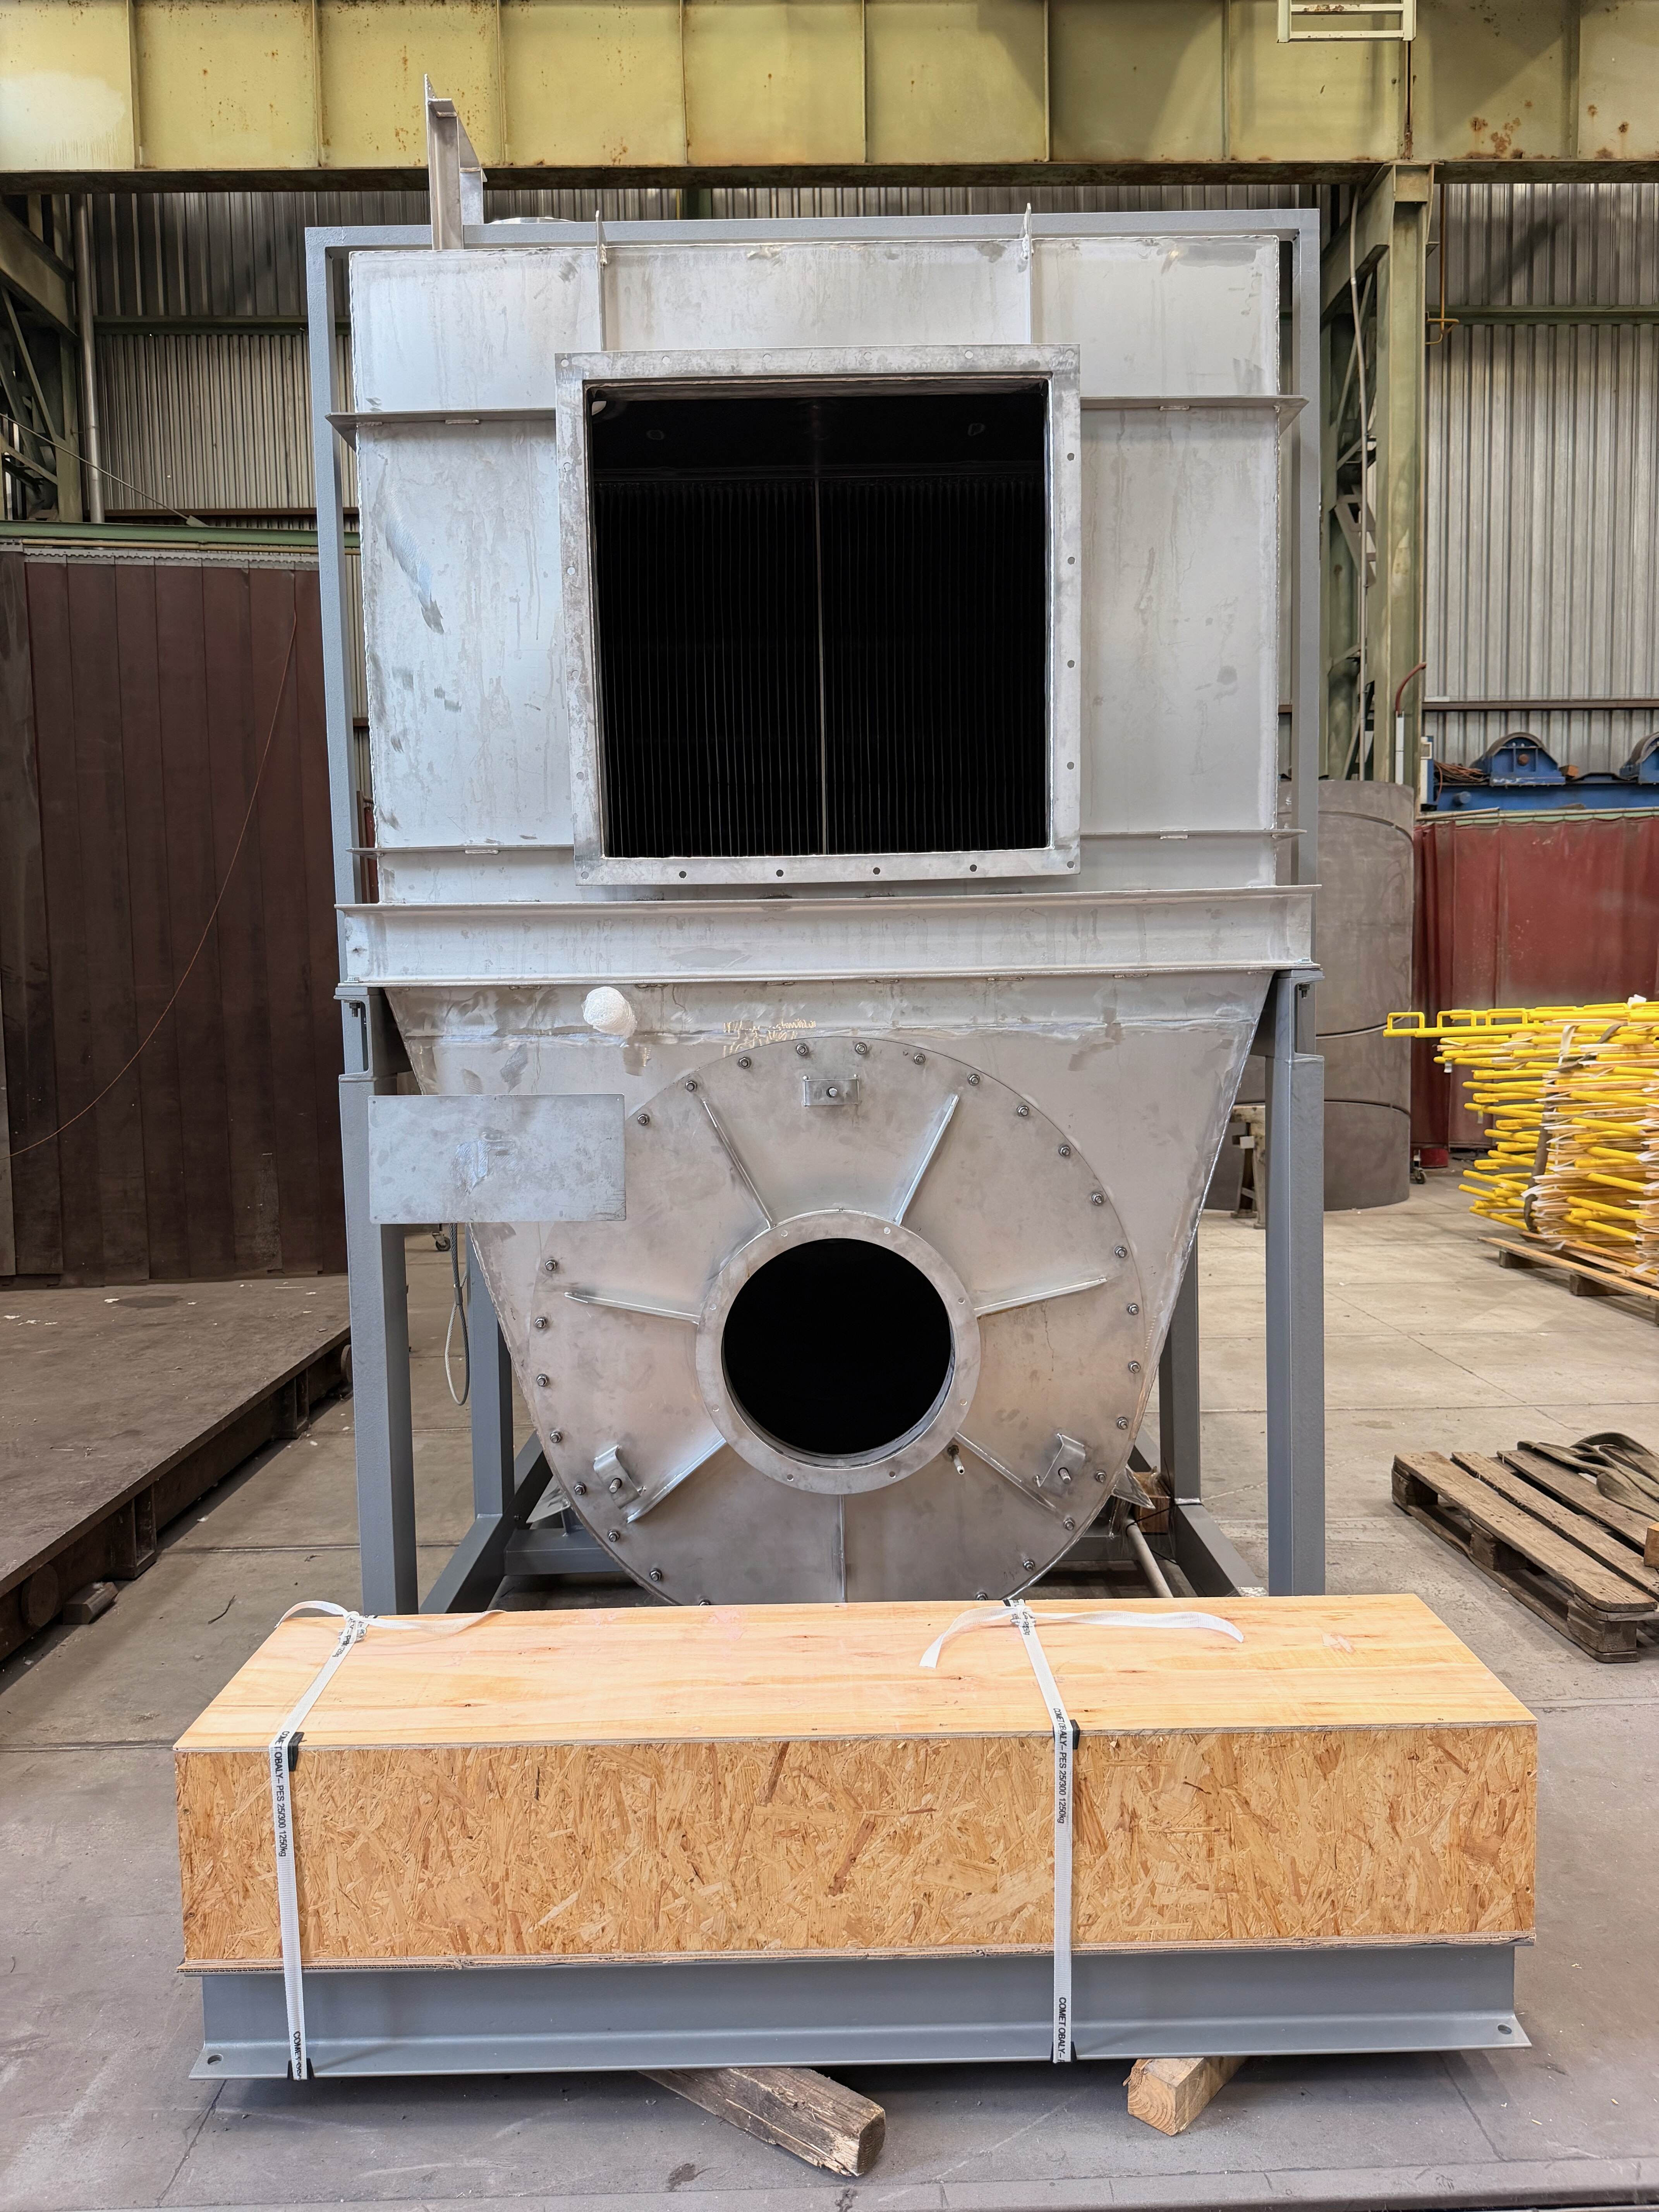
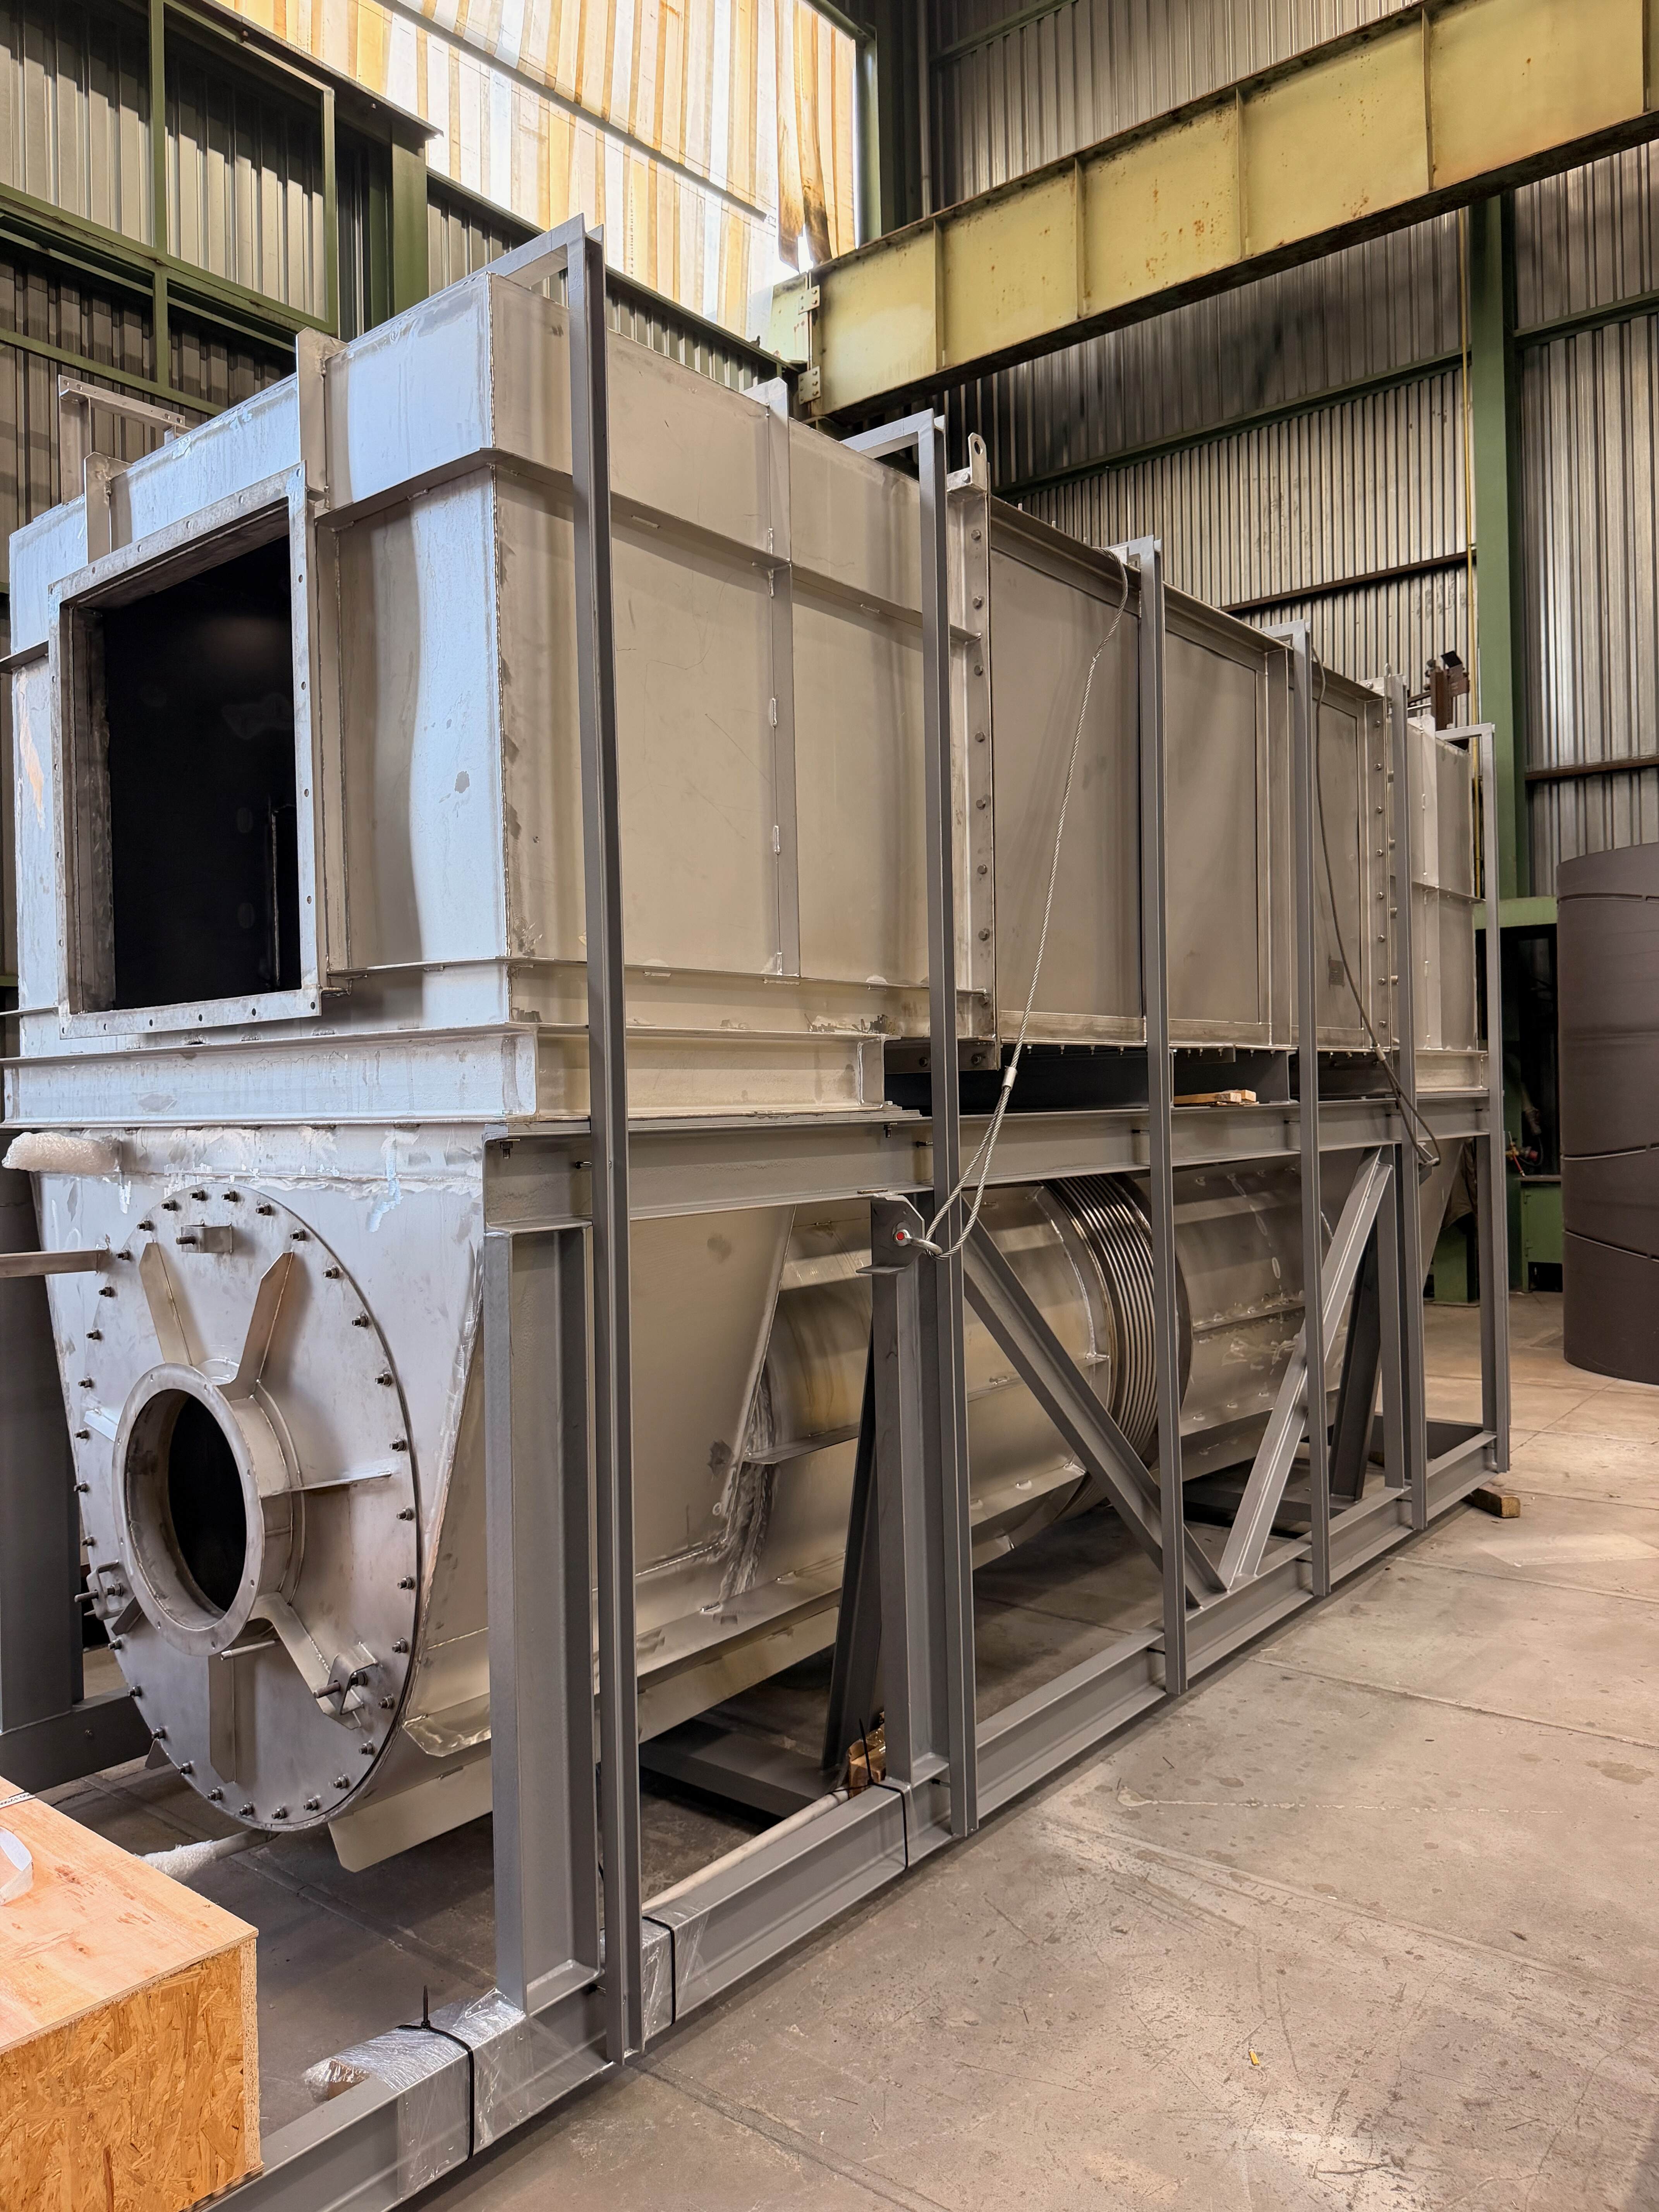
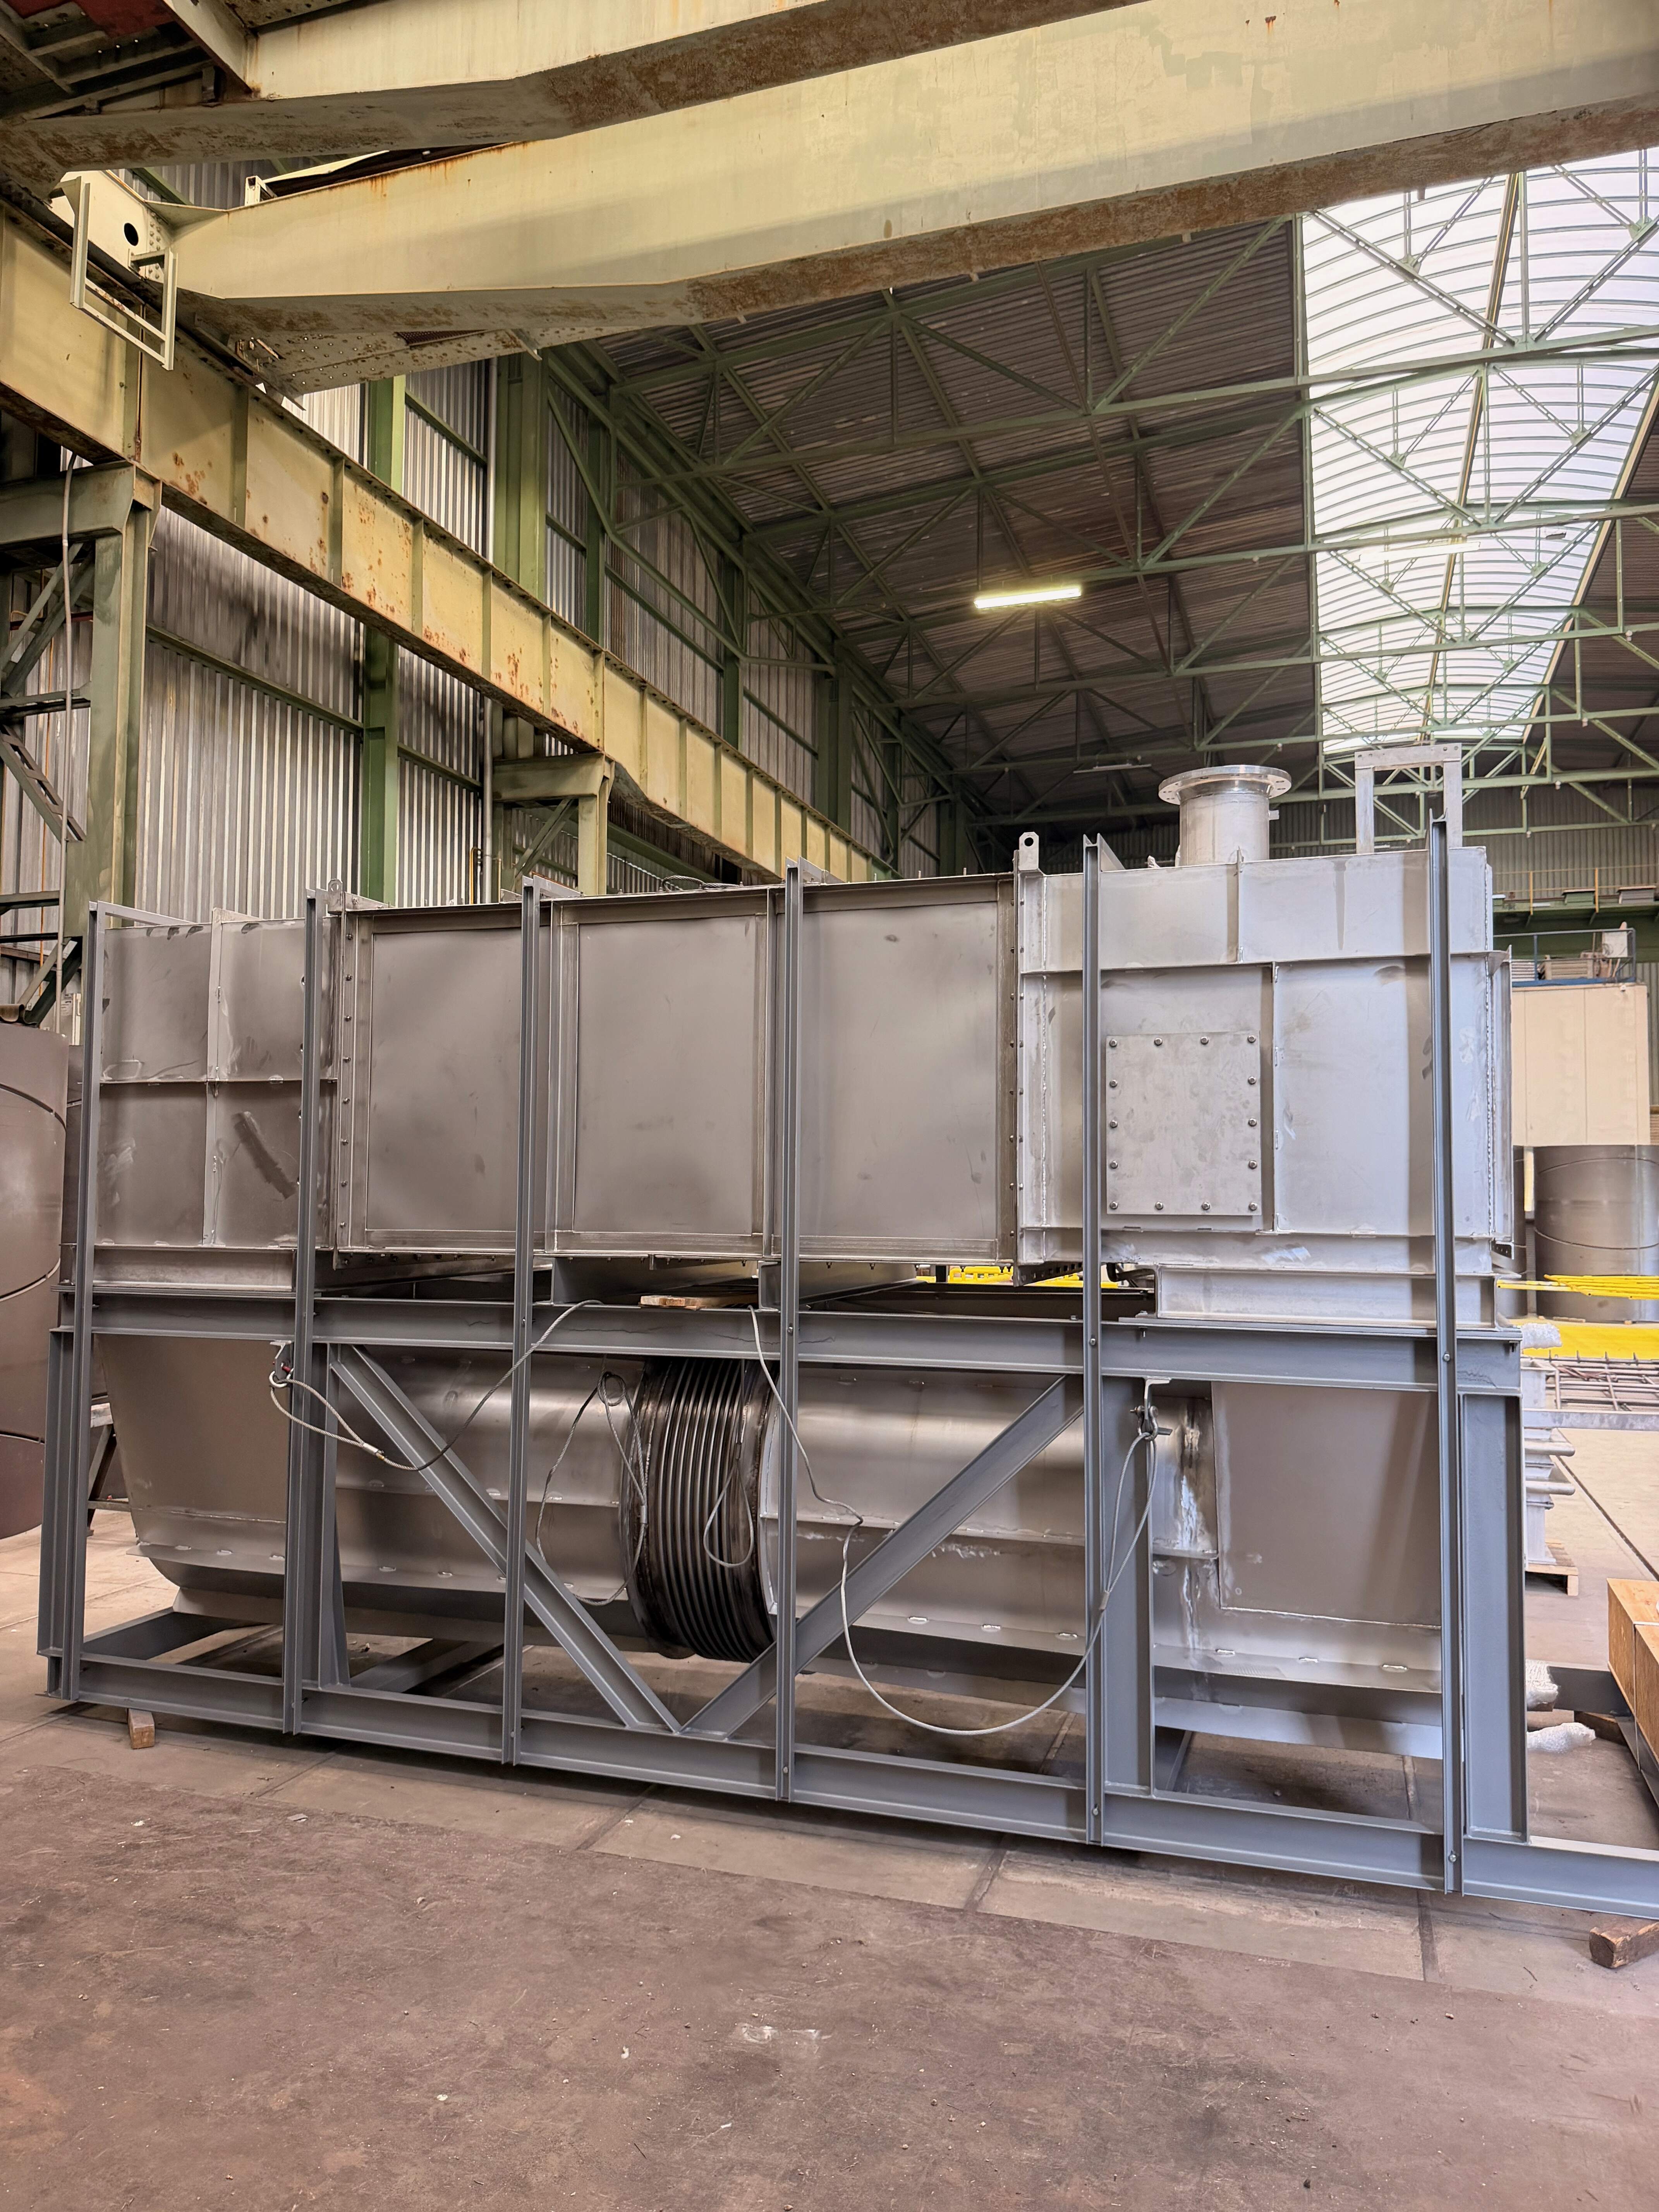
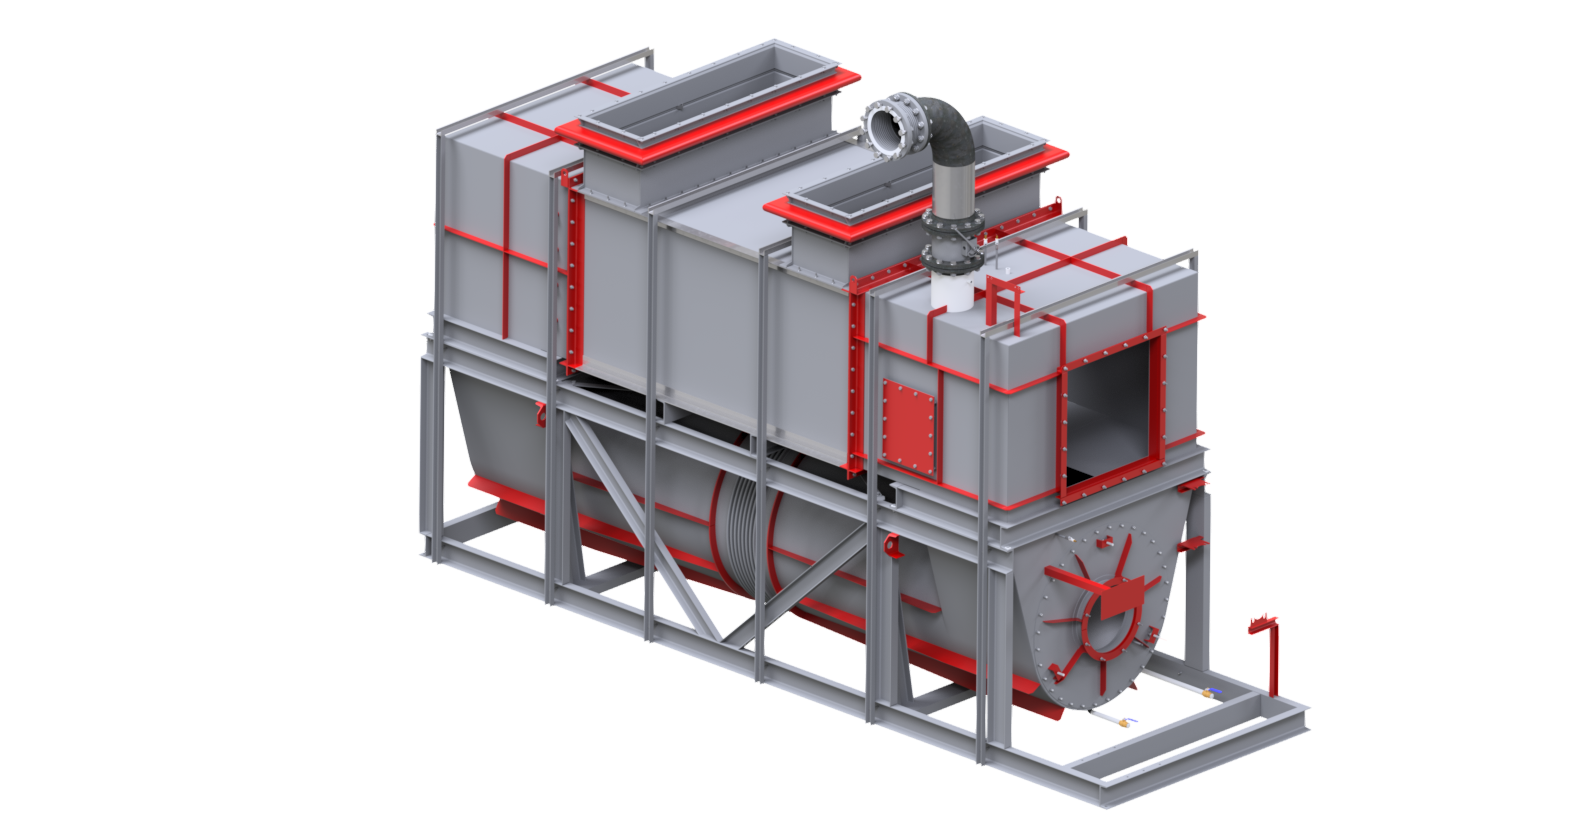
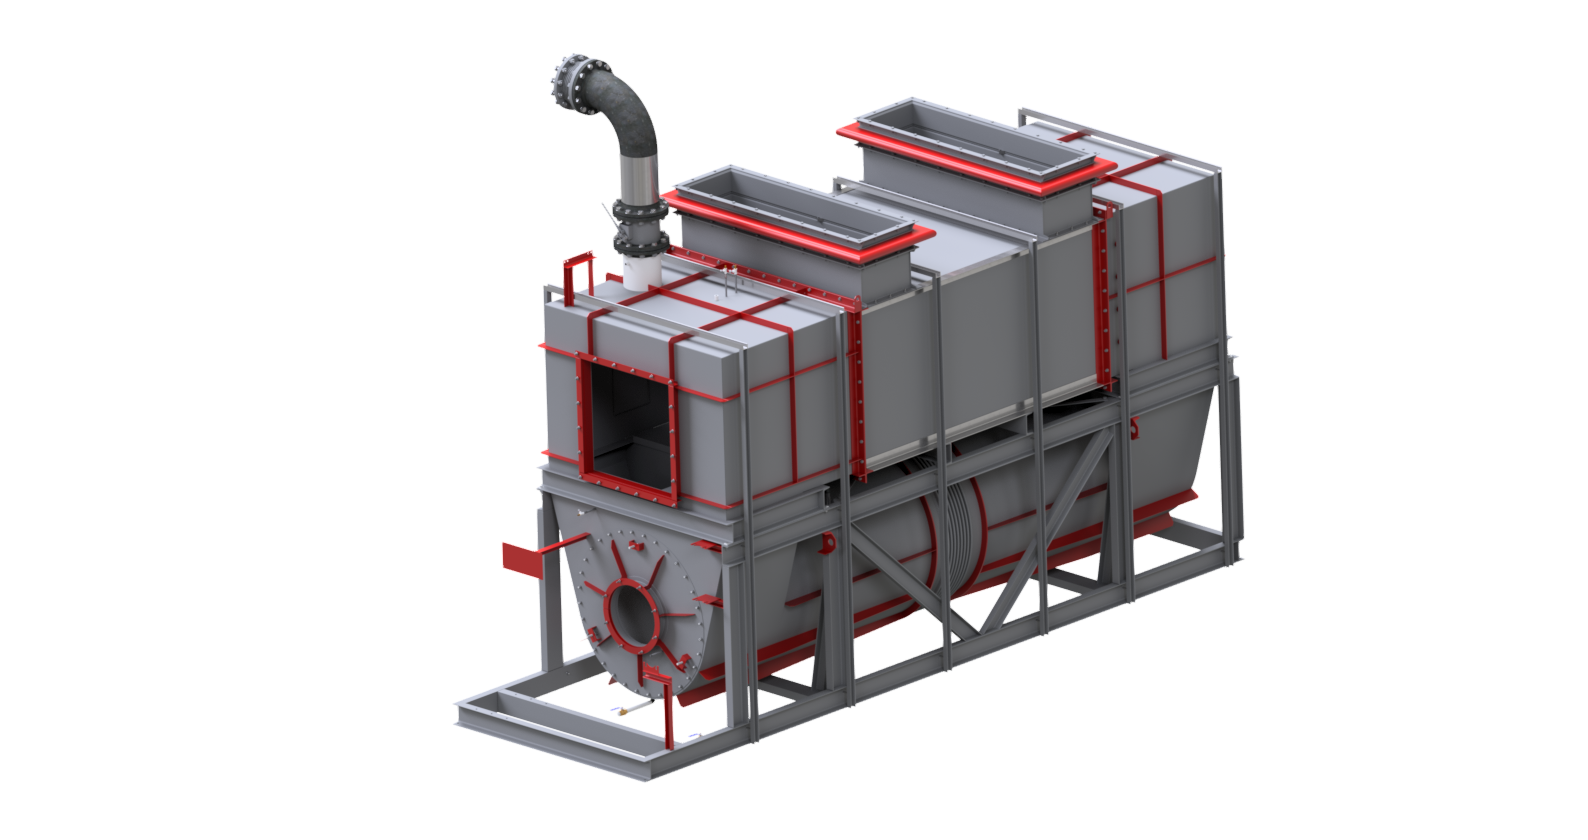
Výsledkem bylo komplexní, převážně nerezové svařované zařízení o rozměrech přibližně 6,5 × 2 × 4,5 m a hmotnosti 4,5 tuny, navržené pro provozní teploty 400–450 °C a maximální teplotu až 650 °C.
Součástí naší dodávky byly zejména:
- montážní rám,
- recirkulační a obratová komora,
- příruby procesního vzduchu,
- rámy pro izolaci,
- kompletní spojovací, kotvicí a těsnicí materiál.
Výroba a kontrola kvality
Celá výroba probíhala v PME – od dělení materiálu přes ohýbání, svařování a montáž až po finální povrchové úpravy.
Nerezové části prošly mořením a pasivací, zatímco montážní rám z běžné oceli dostal speciální povrchovou úpravu vhodnou pro vysoké provozní teploty.
Kvalita svarových spojů byla kontrolována mimo jiné kapilárními NDT zkouškami (PT). Součástí předávací dokumentace byly měřicí a nátěrové protokoly, prohlášení o shodě i dokumentace k moření a pasivaci.
Nejdříve sestavit, potom expedovat
Důležitou součástí projektu byla kompletní zkušební montáž přímo v PME.
Před expedicí jsme tak mohli ověřit nejen návaznost všech námi vyrobených částí, ale také jejich přesné osazení vůči tepelnému výměníku Honeywell, který zákazník dodal jako samostatnou subdodávku.
Tento krok výrazně snížil riziko problémů při finální montáži. Případnou kolizi nebo rozměrovou nesrovnalost je totiž výrazně jednodušší vyřešit v dobře vybavené výrobní hale než následně během odstávky přímo u zákazníka.
Po úspěšné zkušební montáži a přejímce za účasti zákazníka bylo zařízení rozebráno do přepravních celků a expedováno jako nadrozměrný náklad do Vápenky Čertovy schody.
10 týdnů. Od podkladů až po expedici.
Celý projekt jsme zvládli během 10 týdnů od objednání – od konstrukčního dopracování přes výrobu a kontrolu kvality až po zkušební montáž a expedici.
Pro zákazníka tak PME nebylo pouze výrobcem jednotlivých komponentů. Převzali jsme odpovědnost za celý výrobní proces a dodali kompletní technické řešení připravené pro montáž a spuštění nové technologické linky.
#engineering #výroba #kontrola #montáž #expedice #podjednoustřechou
Certifikáty
Vyrábíme z oceli, Stavíme na důvěře.
Ve strojírenství od roku 1991